Hvad gør præ-perforeret shishafolie til et bedre varmestyringsvalg end traditionelle plader
Funktionen af folie i en vandpibe skål opsætning
I en vandpibe-session sidder folielaget mellem det brændende kul og den pakkede tobak eller urteblanding inde i skålen. Dens arbejde ser simpelt ud på overfladen, men den udfører faktisk en ret krævende balancegang: den skal lede nok varme nedad til at holde skålen til at ryge jævnt, samtidig med at den holder gløder, aske og direkte flammekontakt tilbage. En dårligt tilpasset folie kvæler enten luftstrømmen, hvilket fører til en skål, der går ud gentagne gange, eller lader for meget varme komme igennem for hurtigt, brænder blandingen og producerer en hård, brændt smag inden for få minutter.
Folievalg bliver ofte behandlet som en eftertanke sammenlignet med skåldesign eller kultype, men det har en målbar effekt på sessionslængde, smagskonsistens og hvor meget trækul der bliver brugt pr. Lounger og forhandlere, der skifter fra at klippe deres egne lagner til at bruge en specialfremstillet vandpibe aluminiumsfolie plade rapporterer typisk færre skålgenstarter og mere forudsigelig røgproduktion over en hel aften med service.
Hvorfor præ-perforeret folie klarer sig bedre end håndskårne ark
De fleste mennesker, der skærer deres egen folie og prikker huller med en tandstik eller gaffel, ender med et uregelmæssigt hulmønster: nogle huller for store, nogle for tæt på hinanden, og klynger koncentreret, hvor som helst hånden naturligt pressede hårdest. Denne ujævnhed skaber varme pletter direkte under de tætteste hulklynger og kolde, underopvarmede zoner alle andre steder. Resultatet er en skål, der brænder ujævnt fra den ene side til den anden.
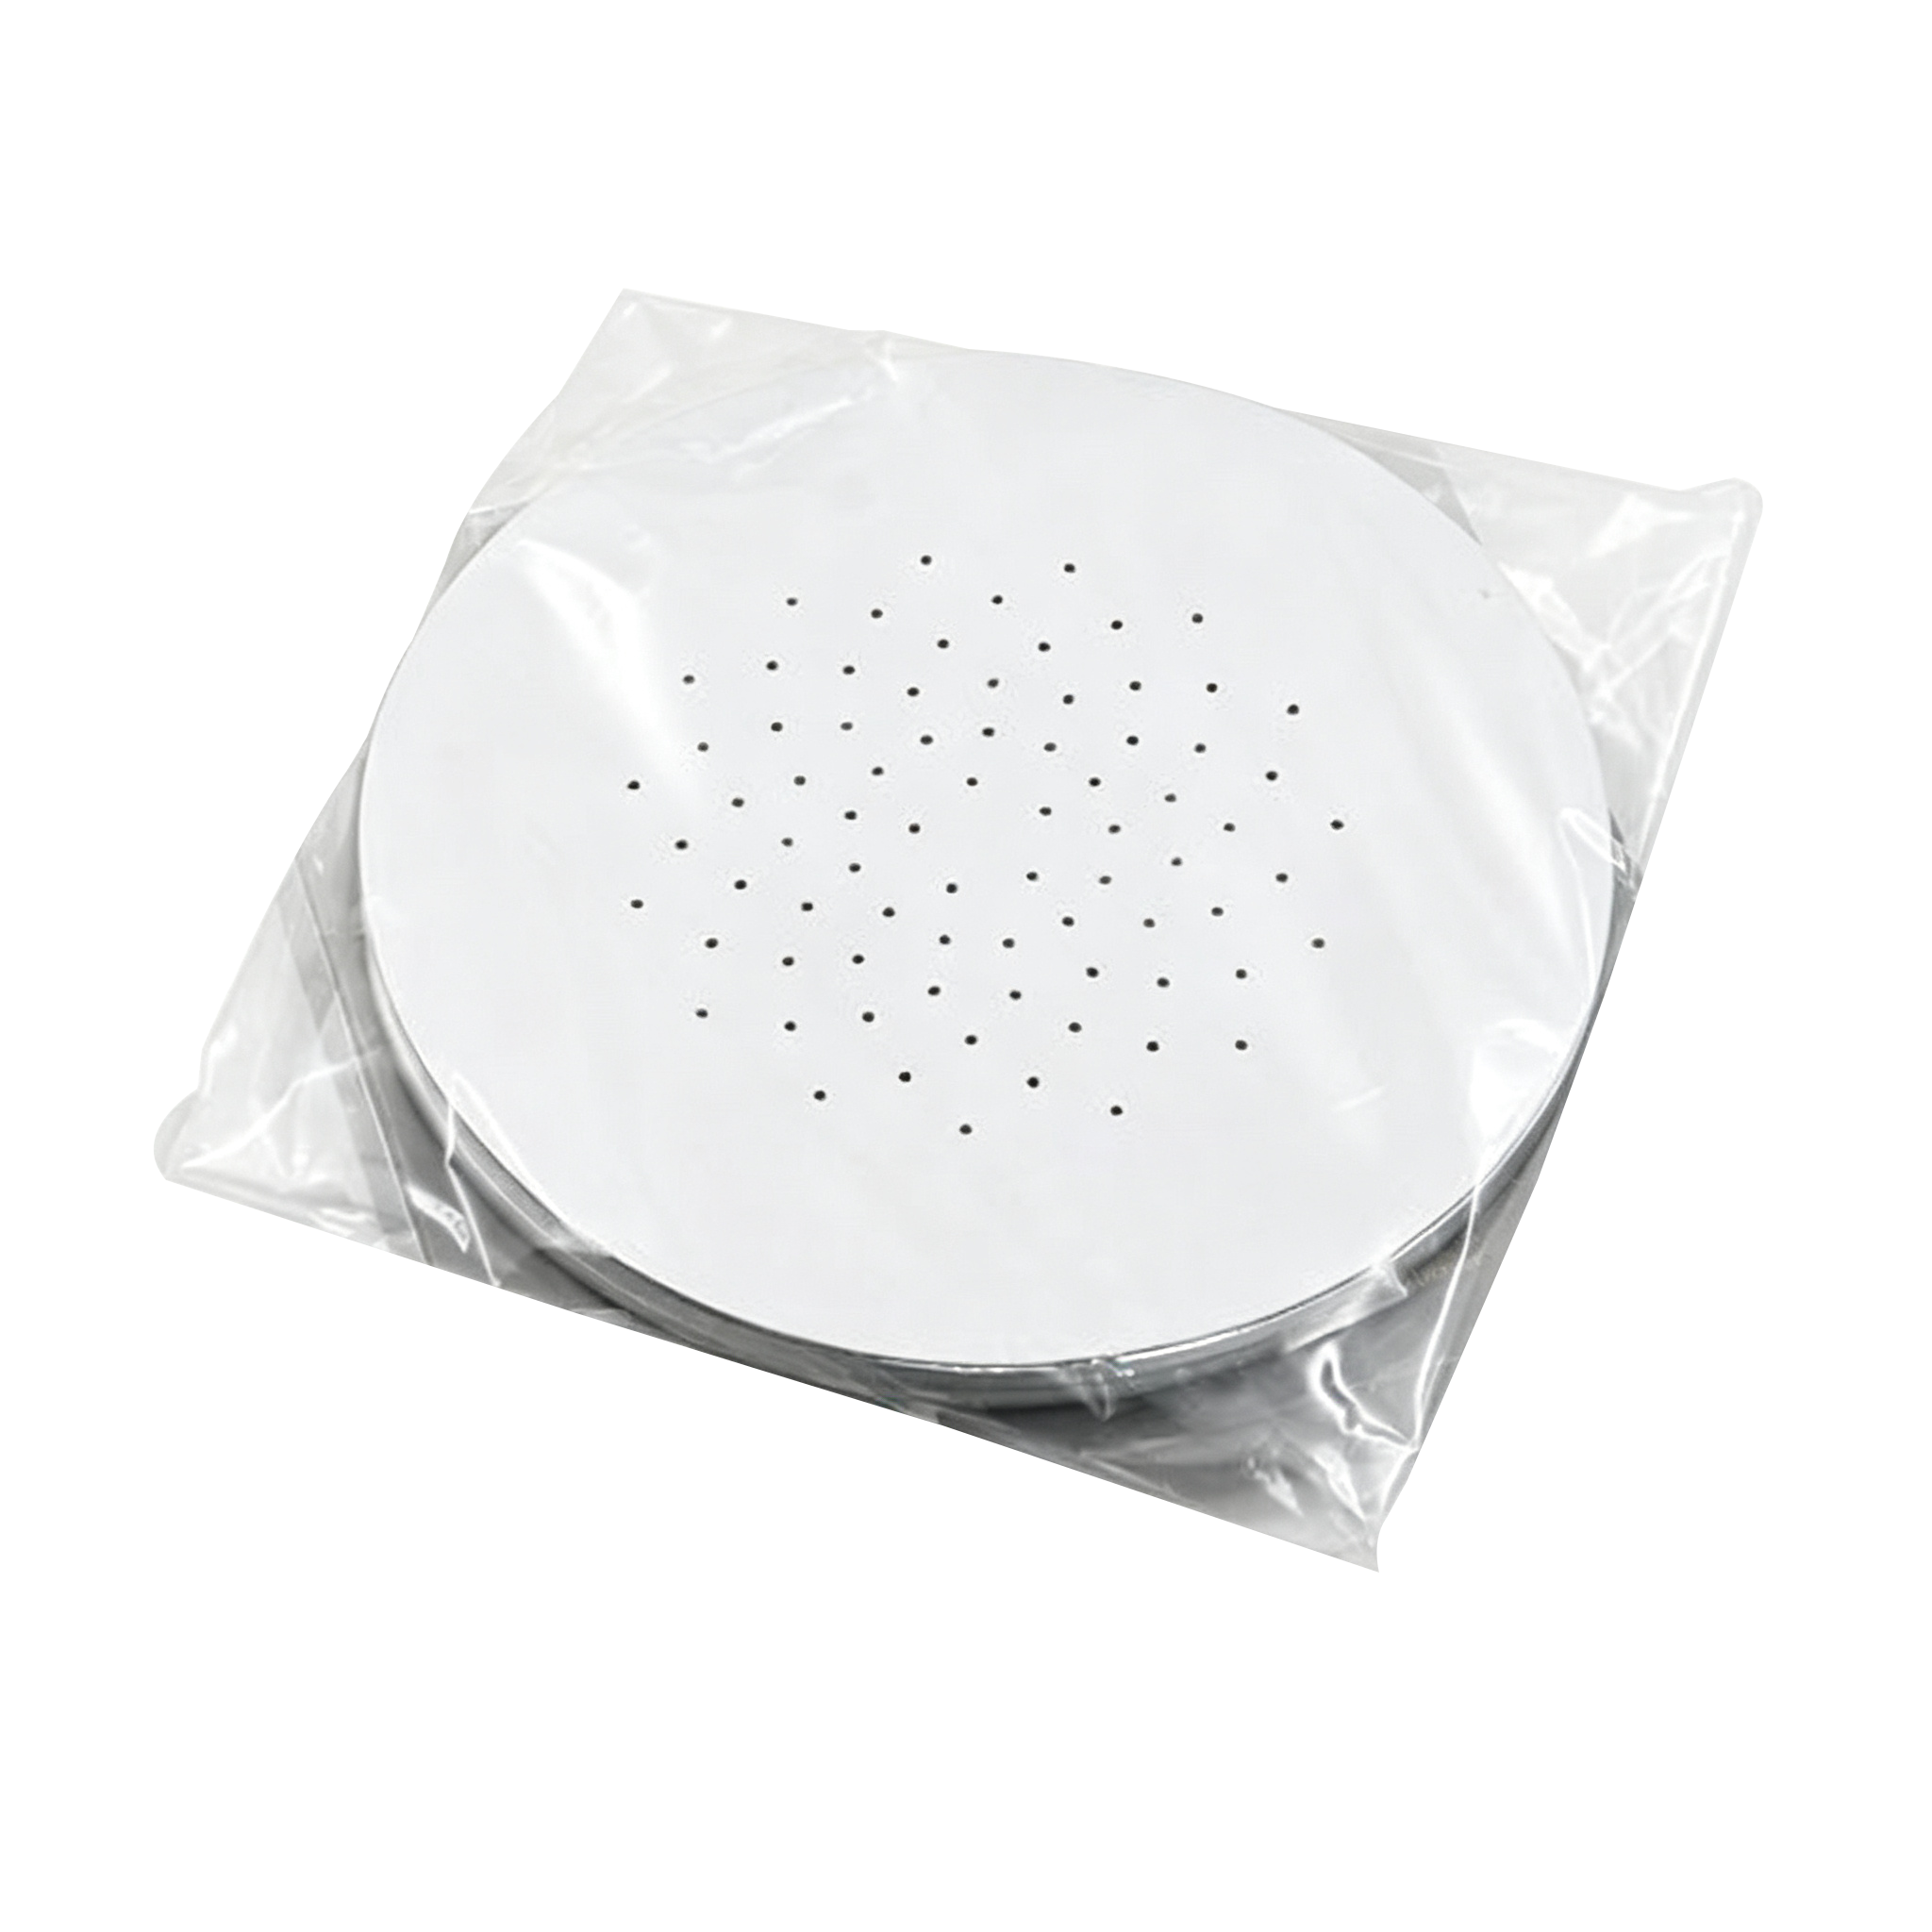
A præperforeret shishafolie af aluminium ark løser dette på fremstillingsstadiet. Huller udstanses i et fast, repeterbart mønster ved hjælp af mekanisk værktøj, så hvert ark i en batch har samme huldiameter, afstand og tæthed. Denne sammenhæng betyder mere, end den kan se ud af tre praktiske årsager:
- Jævn luftstrømsfordeling reducerer behovet for konstant at flytte kul rundt under en session.
- Forudsigelig varmeoverførsel betyder, at det samme trækultal producerer en lignende røgtæthed fra den ene session til den næste.
- Træningstiden for personalet falder, fordi nye loungemedarbejdere ikke behøver at lære manuel stikteknik.
Konsistens i perforeringsmønsteret har en større indflydelse på sessionskvaliteten end tykkelsen af selve folien, da luftstrømskontrol styrer, hvor effektivt varmen når blandingen.
Almindelige håndstik-fejl
| Fejl | Effekt på skål |
|---|---|
| Huller for store eller revet | Aske og små glødefragmenter falder ind i blandingen |
| Huller samlet i én zone | Ujævn forbrænding, den ene side forkullet, mens den anden forbliver kølig |
| Alt i alt for få huller | Skålen kvæles, kul går tidligt ud |
| Folie strakt for stramt | Revner dannes under varme, hvilket forkorter den brugbare sessionstid |
Ark, ruller og færdigskårne diske: Valg af format
Folie til vandpibebrug sælges generelt i tre formater, og det rigtige valg afhænger mere af volumen og arbejdsgang end af personlig præference alene.
Individuelle ark
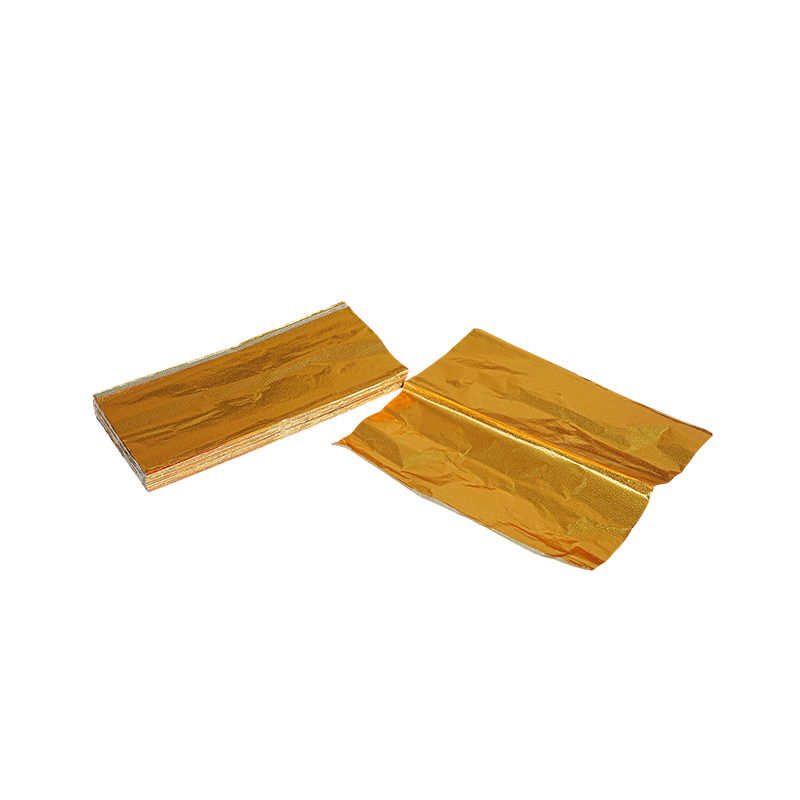
Forudskårne ark er praktiske til hjemmebrugere eller små opstillinger, hvor der kun tilberedes en eller to skåle pr. session. De eliminerer behovet for saks eller skæreværktøj, og hvert ark er allerede dimensioneret til at passe standard skåldiametre.
Valset folie
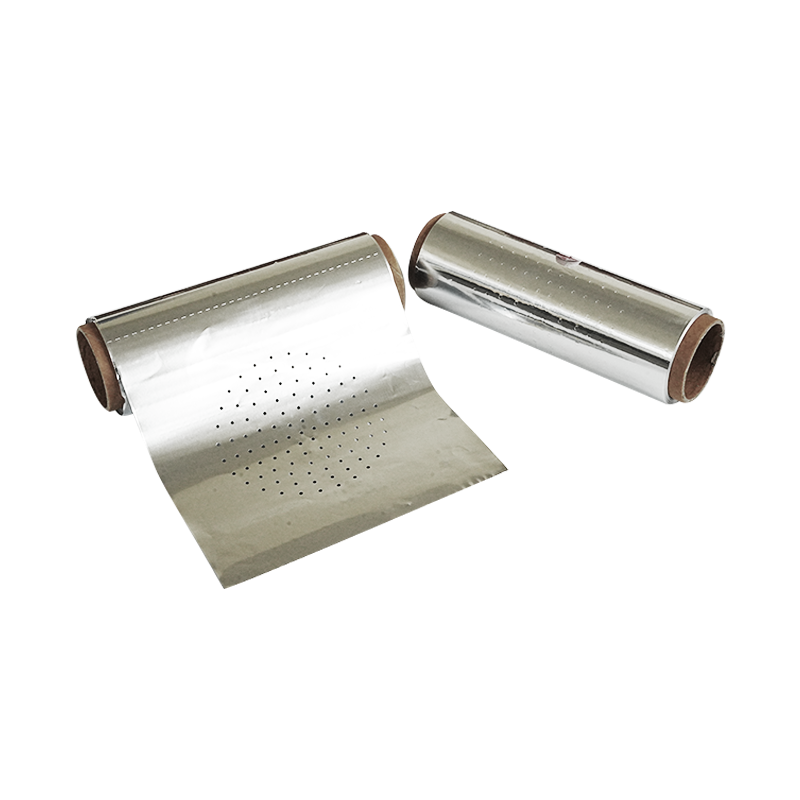
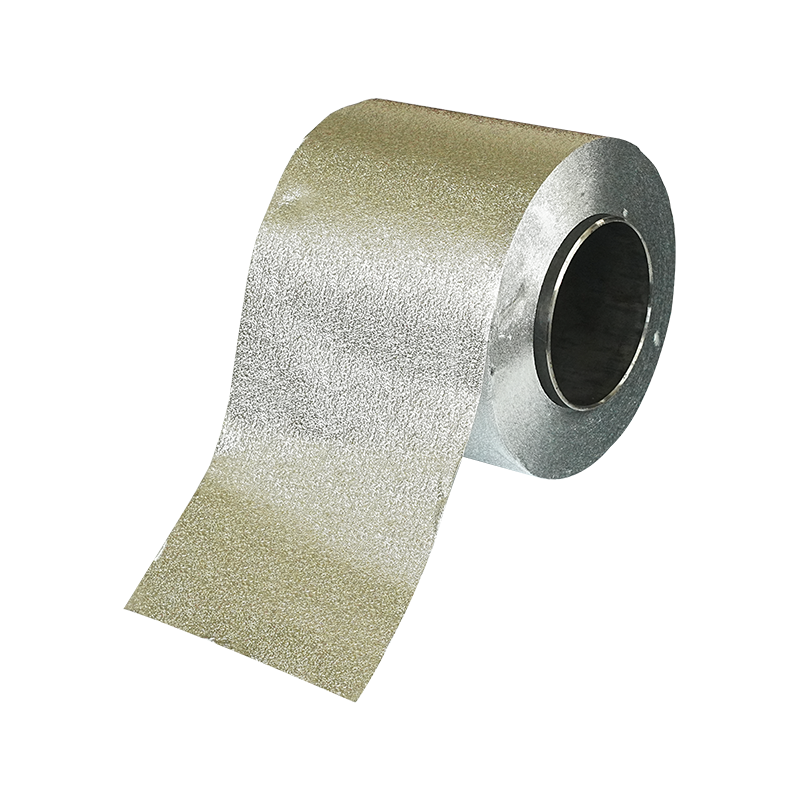
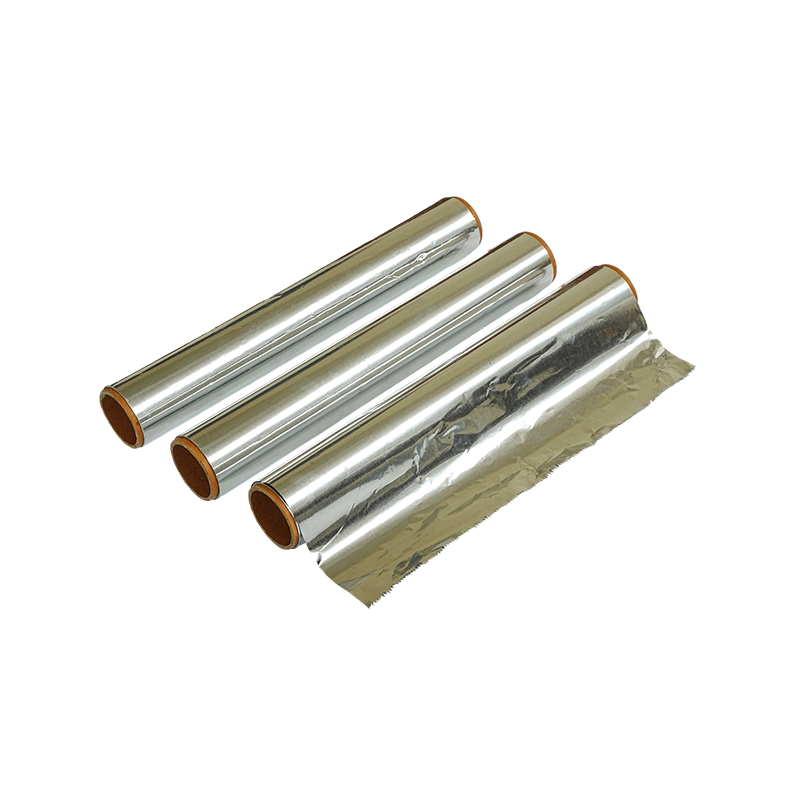
A shisha aluminiumsfolie rulle er generelt den mere økonomiske mulighed for lounger, caféer eller detailhandlere, der forbereder snesevis af skåle om dagen. Køb i rulleform reducerer emballageomkostningerne pr. ark og giver personalet mulighed for at skære tilpassede størrelser til ikke-standard skålformer. Afvejningen er, at ruller kræver enten forperforering før skæring eller et manuelt prikketrin efter skæring, medmindre selve rullen er fremstillet med et gentaget perforeret mønster langs dens længde.
Forudskårne perforerede skiver
Disse kombinerer bekvemmeligheden ved forskårne plader med konsistensen af fabriksperforering. De koster mere pr. enhed, men fjerner begge forberedelsestrin helt, hvilket har betydning for servicemiljøer med høj omsætning, hvor personaletiden er begrænset.
| Format | Bedste pasform | Forberedelsestid | Pris pr skål |
|---|---|---|---|
| Individuelle ark | Hjemmebrug, lav lydstyrke | Lav | Moderat |
| Rulle, uperforeret | Høj volumen, tilpasset størrelse | Høj | Lav |
| Forudskårne perforerede skiver | Lounger, caféer, hurtig service | Minimal | Højer |
Varmestyring og luftstrøm: Sådan fungerer hullerne faktisk
Perforeringsmønsteret på et folieark er ikke kun dekoration; det fungerer som et styret ventilationssystem. Hvert hul fungerer som en lille kanal, der lader strålevarme fra kullet passere igennem til tobakken nedenunder, mens den begrænser mængden af direkte ilt, der når blandingen, hvilket ellers ville forårsage forbrænding i stedet for skånsom opvarmning.
To variabler styrer denne balance: huldiameter og huldensitet. Mindre, flere huller spreder varmen mere jævnt over overfladen, men sænker den samlede overførselshastighed, hvilket forlænger sessionslængden. Større, sparsomme huller overfører varme hurtigere, men koncentrerer den på færre steder, hvilket forkorter sessionslængden og øger chancen for lokal forbrænding.
Typiske perforeringsmønstre og deres virkning
- Fint tæt mønster: blidere varme, længere sessioner, bedre egnet til lettere eller frugtbaserede blandinger, der let svides.
- Mønster med mellemafstand: afbalanceret varme velegnet til de fleste standard skålopsætninger.
- Bredt sparsomt mønster: hurtigere, mere intens varme, ofte parret med tættere eller varmebestandige blandinger.
Valg af folietykkelse og måler
Tykkelse påvirker både holdbarhed og varmeoverførselshastighed. Tyndere folie opvarmes og køles hurtigere ned, hvilket kan forkorte det nyttige vindue, før skålen skal genoplades med frisk kul. Tykkere folie holder varmen længere, men det tager længere tid at nå en jævn temperatur over overfladen, hvilket nogle gange fører til en langsom start i begyndelsen af en session.
| Målerækkevidde | Varmerespons | Typisk brugstilfælde |
|---|---|---|
| 0,008 mm til 0,010 mm | Hurtig opvarmning, hurtigere afkøling | Korte sessioner, hurtige omsætningsindstillinger |
| 0,010 mm til 0,012 mm | Afbalanceret respons | Generelle formål, mest almindelige valg |
| 0,012 mm til 0,016 mm | Langsommere opvarmning, længere varmeopbevaring | Længere sessioner, højere kulbelastninger |
Ud over tykkelsen er rivemodstanden vigtig under håndtering. Folie, der er for tynd, har tendens til at strække og punktere, når den trækkes stramt over en skålkant, især i koldere miljøer, hvor materialet bliver lidt mere skørt. Mellemklassemålere skaber en praktisk balance mellem nem håndtering og ensartet varmeadfærd for de fleste kommercielle og private omgivelser.
Opsætning og håndtering bedste praksis
Selv den bedste folie klarer sig dårligt, hvis den strækkes eller placeres forkert. Nogle få håndteringsvaner gør en målbar forskel i sessionens konsistens.
Centrer arket helt over skålkanten
Ujævn dækning skaber huller, hvor varme undslipper uforudsigeligt, hvilket fjerner luftstrømsbalancen, som perforeringsmønsteret er designet til.
Sikker uden at overstrække
Træk folie for stramt udtynder materialet ved stresspunkter, hvilket øger risikoen for at blive revet, når kul er lagt ovenpå.
Trim overskydende udhæng
Løse kanter, der hænger forbi skålkanten, kan fange vildfaren luftstrøm og afkøle ujævnt, hvilket påvirker varmemønsteret nær omkredsen.
Rumkul efter hulmønster
At justere kulstykker med tættere hulklynger forbedrer varmekonsistensen i stedet for at placere dem vilkårligt.
Ofte stillede spørgsmål
Q1: Hvor mange huller skal et shisha-folieark have?
Der er ikke et enkelt fast tal, da det afhænger af skålstørrelse og ønsket varmeintensitet, men de fleste afbalancerede mønstre falder i et moderat tæthedsområde, der både undgår at kvæle skålen og lukke for meget direkte varme ind.
Q2: Kan folie genbruges til en anden session?
Genbrug frarådes generelt, da varmecykling svækker metallet, og eksisterende huller har en tendens til at forstørre, hvilket flytter luftstrømsbalancen væk fra dets oprindelige design.
Q3: Betyder tykkere folie altid en bedre session?
Ikke nødvendigvis. Tykkere folie bevarer varmen længere, men opvarmes langsommere i starten, så den ideelle tykkelse afhænger af sessionslængde og kultype frem for tykkelsen alene.
Q4: Hvorfor brænder den ene side af skålen hurtigere end den anden?
Dette peger normalt på ujævn perforering eller ujævn kulplacering snarere end et problem med selve tobaksblandingen.
Spørgsmål 5: Er præperforeret folie værd de ekstra omkostninger i forhold til almindelige plader?
Til højvolumen eller kommerciel brug opvejer den sparede tid på manuel stikning og reduktionen af inkonsekvente sessioner typisk de højere omkostninger pr. enhed.
Q6: Hvordan skal ubrugt folie opbevares?
Holder ruller eller ark i en tør, forseglet beholder væk fra direkte varme forhindrer materialet i at blive skørt eller udvikle mikrotårer før brug.
KLAR TIL AT TILPASSE DIN FOLIE? KONTAKT OS I DAG!
+86-13484112116
+86-13967339826
nr. 22, Zhijiang Road, Zhouwangmiao Town, Haining City, Jiaxing City, Zhejiang-provinsen, Kina
Kontakt os